 PусскийPусский


Введение
Если вы управляете цехом по производству металлических изделий, линией по производству автомобильных или аэрокосмических труб, вы наверняка сталкивались с этой неприятной проблемой: вы программируете точный изгиб на 90° на трубогибочном станке с ЧПУ , но как только инструмент освобождается, трубка отскакивает назад и оказывается под углом 87° или 88°. Эта распространенная, но дорогостоящая ошибка известна как пружинение при изгибе трубы — самый большой враг точного формования труб.
Многие фабриканты и механизаторы задаются вопросом: почему всегда происходит пружинение? Можем ли мы полностью устранить это? Как профессиональные фабрики контролируют пружинение при массовом производстве?
В SLS Machinery мы уже много лет специализируемся на высокоточном трубогибочном оборудовании. Мы знаем, что пружинение — это не незначительный дефект, а систематическая проблема, влияющая на производительность, точность допусков и общую производственную прибыль. В этом практическом руководстве мы изложим все, что нужно знать настоящим производителям: что вызывает пружинение, как оно портит ваши детали, а также проверенные методы компенсации пружинения , которые действительно работают в цехах.
Что такое пружина изгиба трубы? (Объяснение реального цеха)
Давайте объясним это простыми производственными терминами, а не теорией учебника.
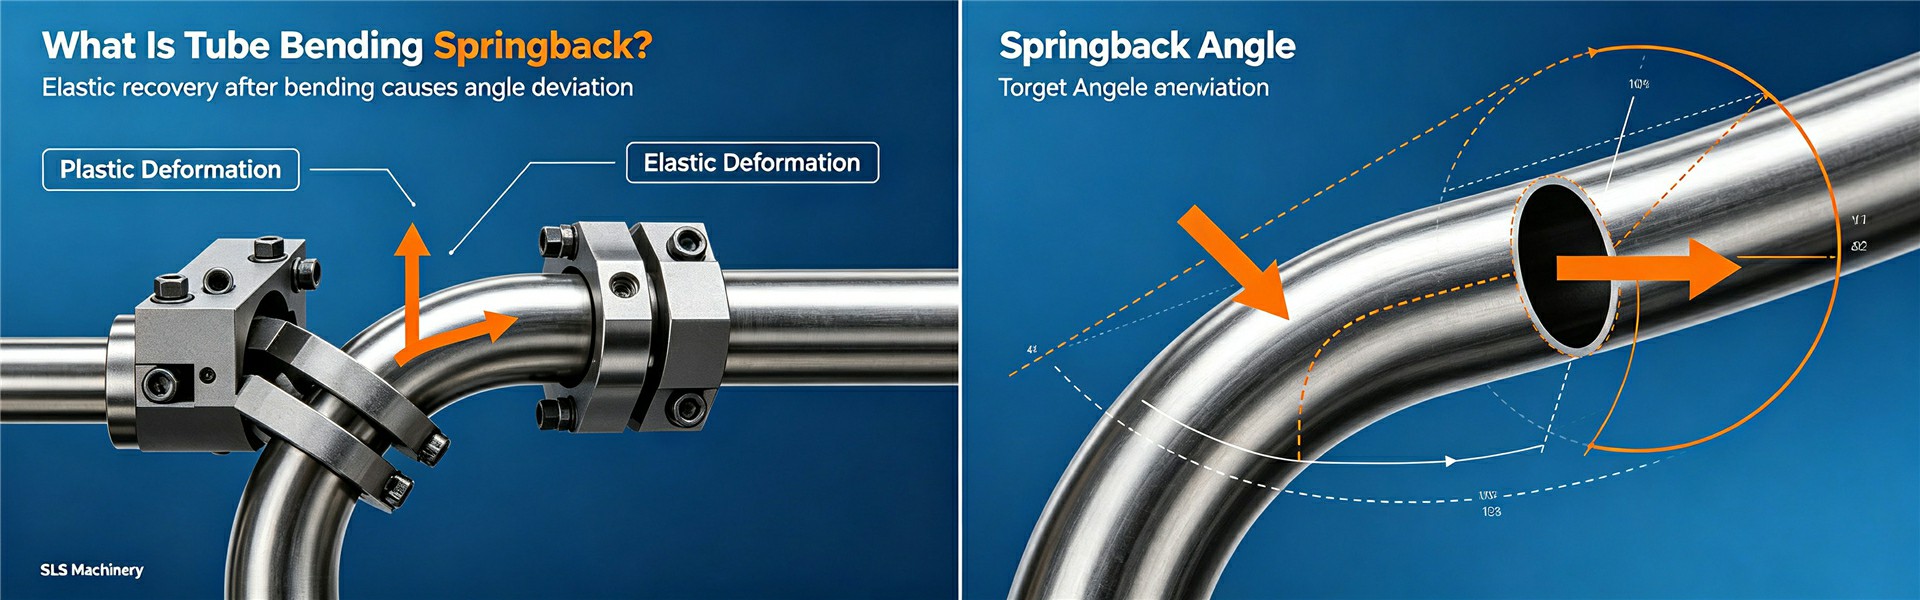
Когда вы сгибаете металлическую трубу на трубогибочном станке с ЧПУ , металл одновременно подвергается двум типам деформации: постоянной пластической деформации , которая создает заданную форму изгиба, и временной упругой деформации , которая сохраняет энергию внутри трубы.
Вопрос: Почему трубка пружинит после изгиба?
Ответ: Упругая энергия, заключенная в металле, не исчезает после изгиба. Как только пресс-форма и зажим ослабляют силу, металл естественным образом пытается вернуться к своей первоначальной прямой форме. Такое упругое восстановление в точности соответствует пружинению при изгибе трубы..
Вопрос: Можно ли избежать пружинения?
Ответ: Нет. Упругость является неотъемлемым физическим свойством всех металлических материалов. Его невозможно устранить полностью, но его можно точно предсказать и полностью компенсировать с помощью профессиональных инструментов, правильного программирования ЧПУ и интеллектуальных систем.
Какие факторы вызывают сильное пружинение при изгибе трубы?
Большинство клиентов спрашивают нас: почему трубы из нержавеющей стали и инконеля так сильно пружинят, а алюминий легко сгибается?
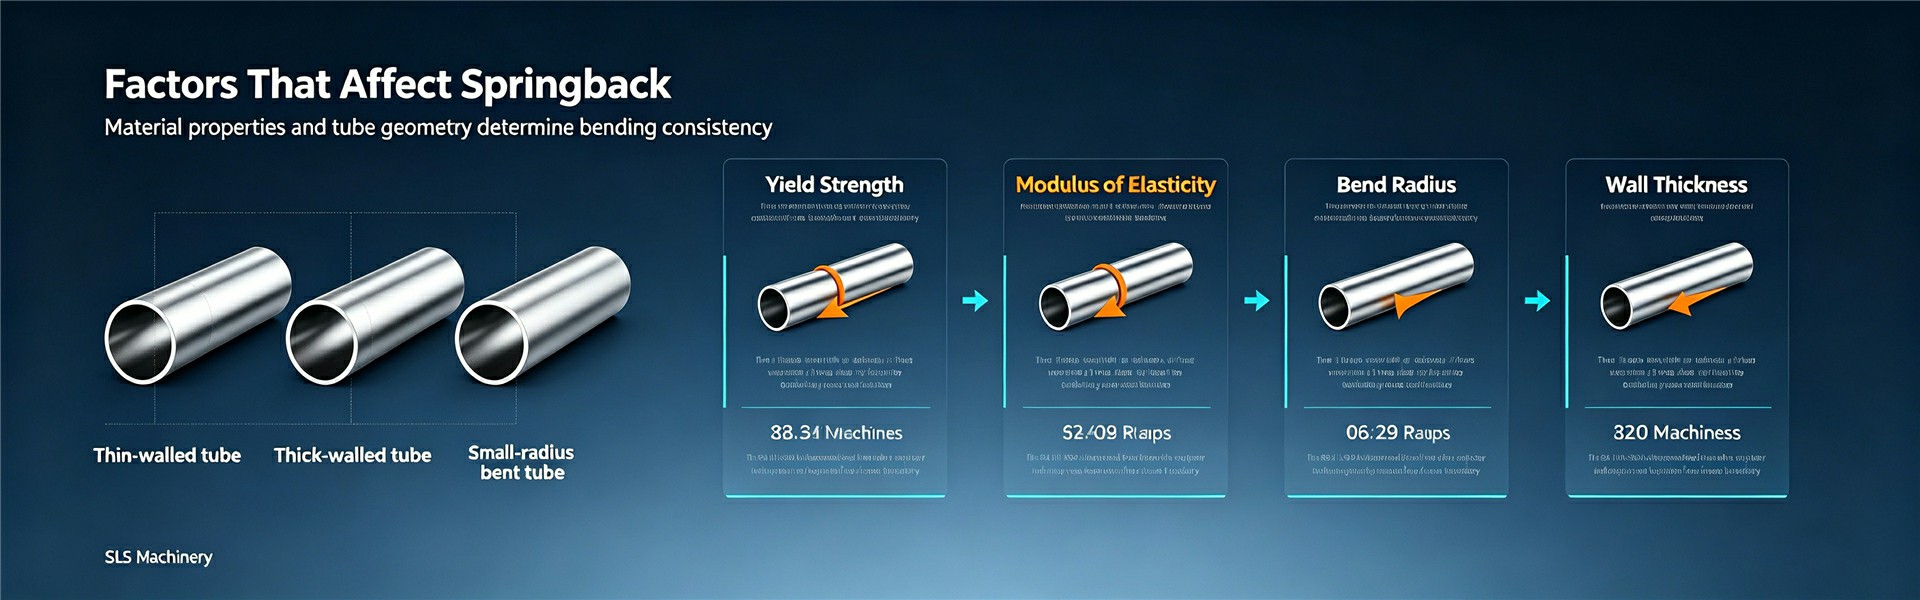
Ответ сводится к двум механическим свойствам основного материала и общим геометрическим параметрам труб, которые напрямую влияют на точность гибки труб..
1. Предел текучести материала и модуль упругости.
Предел текучести определяет, насколько металл устойчив к постоянной деформации. Более высокий предел текучести означает, что металл отказывается оставаться сгибаемым, что приводит к более сильному отскоку.
Модуль упругости (модуль Юнга) определяет жесткость материала. Более жесткие сплавы сохраняют гораздо больше упругой энергии во время изгиба, что приводит к большим углам упругого возврата.
Это прекрасно объясняет разницу в распространенных материалах:
Инконель : очень высокий предел текучести + модуль упругости 210 ГПа = чрезвычайное упругое отклонение , труднее всего контролировать.
Нержавеющая сталь : Высокая прочность + модуль упругости 200 ГПа = очевидная упругая отдача, требуется точная компенсация упругой отдачи.
Алюминиевый сплав : умеренная прочность + модуль упругости 70 ГПа = мягкая упругость, легко калибруется
Медь : Низкая прочность и отличная пластичность = минимальное пружинение.
2. Геометрия трубы: радиус, диаметр и толщина стенки.
Вопрос: Почему крутые повороты всегда имеют большую отдачу?
Ответ: Малый радиус изгиба создает чрезвычайную концентрацию напряжений на стенке трубы. Чем выше внутреннее напряжение, тем сильнее упругое восстановление после отпускания.
Вопрос: Тонкостенные трубки пружинят сильнее, чем толстые?
А: Абсолютно. Тонкостенные трубы имеют плохую жесткость и больше изгибаются при изгибе. Он обеспечивает нестабильную и большую упругую отдачу по сравнению с толстыми жесткими трубками.
Большие диаметры трубок и большие углы изгиба также расширяют зону деформации, еще больше увеличивая отклонение упругости.

Как неконтролируемое пружинение уничтожает вашу производственную прибыль
Многие производители недооценивают, насколько сильно пружинение влияет на их прибыль. Это не просто незначительная угловая ошибка — она создает цепочку производственных проблем.
Вопрос: Что произойдет, если я проигнорирую компенсацию упругого возврата?
Ответ: Вы столкнетесь с четырьмя основными потерями:
Низкая точность сборки . Из-за углов отскока размеры труб выходят за пределы допусков, что приводит к несоосности сборки, утечкам жидкости и проблемам с структурными напряжениями.
Высокий процент брака и доработки : неквалифицированные детали требуют повторной гибки или прямой утилизации, что приводит к потере сырья и рабочего времени.
Низкая эффективность машины : частая пробная гибка и регулировка параметров останавливают производство, снижая общую эффективность оборудования..
Нестабильное качество партии : различия в партиях материалов приводят к нестабильному пружинению, что делает невозможной стандартизацию массового производства.
В высокоточных отраслях, таких как гибка труб в аэрокосмической отрасли и обработка автомобильных труб , неконтролируемое пружинение даже приводит к угрозе безопасности и претензиям клиентов по гарантии.
Практичные усовершенствованные решения по компенсации пружинистости (проверено на практике)
Гибка методом проб и ошибок в старой школе — это медленно, расточительно и несовместимо с современным производством. Как профессиональный производитель интеллектуальных трубогибов , компания SLS Machinery предлагает наиболее эффективные методы компенсации для различных производственных нужд.
1. База данных ЧПУ и интеллектуальная компенсация макропрограмм.
Вопрос: Как профессиональные фабрики достигают быстрой гибки партий без повторных испытаний?
Ответ: Современное программирование гибки на станках с ЧПУ основано на встроенных базах данных упругих пружин материалов. Система сохраняет стандартные данные компенсации для нержавеющей стали, алюминия, меди и суперсплавов, автоматически согласовывая различные диаметры, толщины стенок и радиусы изгиба.
Пользовательские макросы и условная логика позволяют машине выполнять перегиб точно в соответствии со свойствами материала, заранее компенсируя пружинение.
2. Лазерное измерение в реальном времени и управление с обратной связью
Для деталей со строгими допусками пассивной компенсации недостаточно. Наши машины премиум-класса оснащены пружинным управлением с замкнутым контуром с помощью высокоточных лазерных датчиков.
После каждого изгиба лазерная система мгновенно определяет фактическое отклонение угла. Система ЧПУ автоматически корректирует следующий параметр гибки в режиме реального времени, идеально решая проблемы разницы в материале партии и износа инструментов.
3. Предварительная оценка 3D-моделирования и оптимизация файлов.
Раньше сложные детали из труб, состоящие из нескольких изгибов, имели чрезвычайно высокий уровень отказов. Теперь производители используют 3D-моделирование для прогнозирования упругости перед началом производства, заранее оптимизируя файлы гибки CAD для повышения производительности при первом проходе.
4. Оптимизация оснастки: настройка оправки, зачистной матрицы и нажимной матрицы.
Вопрос: Может ли настройка инструмента уменьшить упругость?
А: Да! Конфигурация инструментов для гибки труб напрямую влияет на стабильность формовки.
Глубоко вставленные многошариковые оправки поддерживают внутреннюю стенку трубы во избежание деформации сечения. Правильные углы матрицы скребка исключают образование складок и неравномерное напряжение. Оптимизированное усилие пресс-формы и время выдержки позволяют ослабить напряжение материала, значительно уменьшая упругий отскок.
5. Процесс локального нагрева высокопрочных сплавов.
Для трудно сгибаемых материалов, таких как гибка труб из инконеля и толстая нержавеющая сталь, локальный индукционный нагрев снижает жесткость материала, эффективно ослабляя интенсивность упругого возврата.
Стандарты проверки в цехах и калибровки партии
Даже при идеальном программировании и оснащении упругость по-прежнему варьируется в зависимости от партии материала. Вот почему профессиональные производители всегда проводят предсерийное тестирование образцов.
Вопрос: Как сохранить долгосрочную стабильную точность изгиба?
Ответ: Установите полный процесс проверки: протестируйте изгиб новых партий материалов, измерьте данные с помощью лазерных датчиков и цифровых транспортиров, обновите параметры компенсации с ЧПУ и сформируйте итерацию данных с обратной связью.

Будущая тенденция: AI и IoT Smart Springback Control
Следующее поколение интеллектуального гибочного оборудования с ЧПУ больше не зависит от ручного опыта. Алгоритмы прогнозирования искусственного интеллекта обучаются на тысячах записей гибки, автоматически определяя изменения в материалах и износ инструментов.
Соединение Интернета вещей обеспечивает мониторинг данных между линиями, что делает формовку металлических труб более интеллектуальной, стабильной и недорогой, чем когда-либо прежде.
Заключение
Пружинный изгиб трубы неизбежен, но полностью контролируем. Ключ к высокоточному формованию труб лежит в точном анализе материала, научных стратегиях компенсации пружинения , подборе профессионального инструмента и интеллектуальной поддержке системы ЧПУ.
Как надежный производитель трубогибочных станков с ЧПУ, , SLS Machinery специализируется на решении актуальных производственных проблем для клиентов по всему миру. Наше интеллектуальное гибочное оборудование объединяет в себе лазерное обнаружение с обратной связью, адаптивную компенсацию искусственного интеллекта и прецизионные инструментальные системы, помогая заводам значительно снизить процент брака, улучшить стабильность гибки и максимизировать производственные преимущества в автомобильной, аэрокосмической, HVAC и гидравлической промышленности по обработке труб.


